咨询热线-[微信同号]
177-6251-0486
咨询热线-[微信同号]
177-6251-0486
网站导航
文章作者:武汉市睿意达技术有限公司 文章来源:http://www.whreda.com 发布时间:2026-10-30
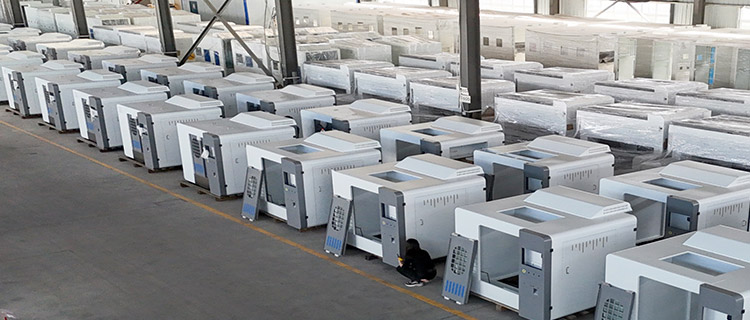
在武汉地区的机床钣金外罩加工场景里,1.2mm-2.5mm厚度区间的冷轧钢板、不锈钢板,是这类产品的常用基材。武汉钣金外罩很多加工环节里,折弯工序完成后容易出现角度回弹偏移,连带引发后续安装孔位错位,导致外罩和机床本体装配时出现缝隙不均、对接卡滞的情况。针对材料厚度与折弯回弹的工艺平衡优化,已经成为本地钣金加工端日常打磨的核心方向。
不同屈服强度的板材,回弹特性存在明显差异。普通冷轧钢板的屈服强度相对偏低,折弯完成后材料内部弹性形变的恢复幅度较小,回弹角度普遍集中在1°-2°区间。304不锈钢板的屈服强度更高,材料内部晶格形变的弹性恢复趋势更强,同等厚度下的回弹角度能达到2°-3°,如果沿用和冷轧板完全一致的折弯参数,很容易出现折弯后角度达不到设计要求的情况。部分高强度合金板材,回弹特性还会随材料批次的冶炼差异出现小幅波动,进一步增加工艺管控的难度。
调整折弯角度补偿值,是应对回弹的基础操作。加工人员会根据不同板材的过往加工数据,在预设折弯角度时提前向小于90°的方向预留补偿量。比如针对1.5mm厚的冷轧钢板,可将折弯机设定角度调整至87°-88°,待板材从模具中取出回弹后,自然回归到接近90°的目标角度。针对同厚度的304不锈钢板,补偿角度可适度放大,将设定角度调整至86°-87°,抵消不锈钢材质更强的回弹趋势。实际生产中,不少武汉本地的钣金加工团队,会针对不同厚度、不同材质的板材,逐步整理出对应补偿值的经验台账,减少后续试制过程中的反复调试。
匹配对应V形槽开口宽度,能进一步优化折弯后的应力分布状态。折弯模具的V形槽开口宽度,会直接影响板材折弯时的受力区域大小。如果开口宽度选得太小,板材折弯处的局部应力会过于集中,外层拉伸形变占比偏低,后续回弹幅度会明显变大。如果开口宽度选得过大,折弯处的圆角过渡区域会变宽,外罩外观线条会显得不够规整。行业内的常规做法,是让V形槽开口宽度保持在板材厚度的6-8倍区间,既让折弯区域的塑性形变占比足够充分,降低回弹幅度,也能维持外罩外观线条的规整度。
部分武汉本地的钣金加工企业,还会结合本地机床装备制造的配套需求,做针对性的工艺细节优化。针对长期给周边机床厂配套的外罩产品,他们会在小批量试制阶段,记录每一批次板材的实际回弹数据,微调补偿参数,让批量生产出来的外罩,折弯角度保持稳定,后续开孔工序的孔位偏差控制在合理范围内,装配时能顺畅和机床本体完成对接。这类工艺层面的持续打磨,也让武汉钣金外罩的适配性不断提升,更好支撑下游装备制造的配套需求。
联系人:阮先生
手 机:177-6251-0486(微信同号)
邮 箱:gm@whreda.com
电 话:027-84977188
地 址:武汉市蔡甸区奓山街红焰村星光华辰工业园10号
声 明:网站部分图片来源于网络,如有侵权请联系删除,谢谢!
扫码关注咨询
Scan to follow and inquire
官方抖音号
微信视频号
微信咨询